
Güneş Paneli Temizleme Fırçası Üretimi
Son Güncelleme: 2 Ağustos 2026 | ⚙️ Teknik Kontrol: Hilal Fırça AR-GE ve Kalite Kontrol Departmanı
Makine, robot ve manuel temizlik sistemleri için ölçüye özel teknik fırça çözümleri.
Güneş paneli temizleme fırçaları; panel camına kontrollü temas, dengeli kıl dağılımı ve kullanılacağı sisteme uygun bağlantı gerektiren teknik parçalardır. Hilal Fırça, hazır temizlik makinesi satmak yerine manuel ekipmanlar, diskli ve silindirli sistemler ile GES robotları için ölçüye özel fırça ve yedek parça üretir. Çizim, numune, makine fotoğrafı veya temel ölçüler üzerinden teknik çözüm geliştirir. Enerji sektörüne yönelik diğer çözümler için enerji endüstrisi bakım fırçalarımıza göz atabilirsiniz.
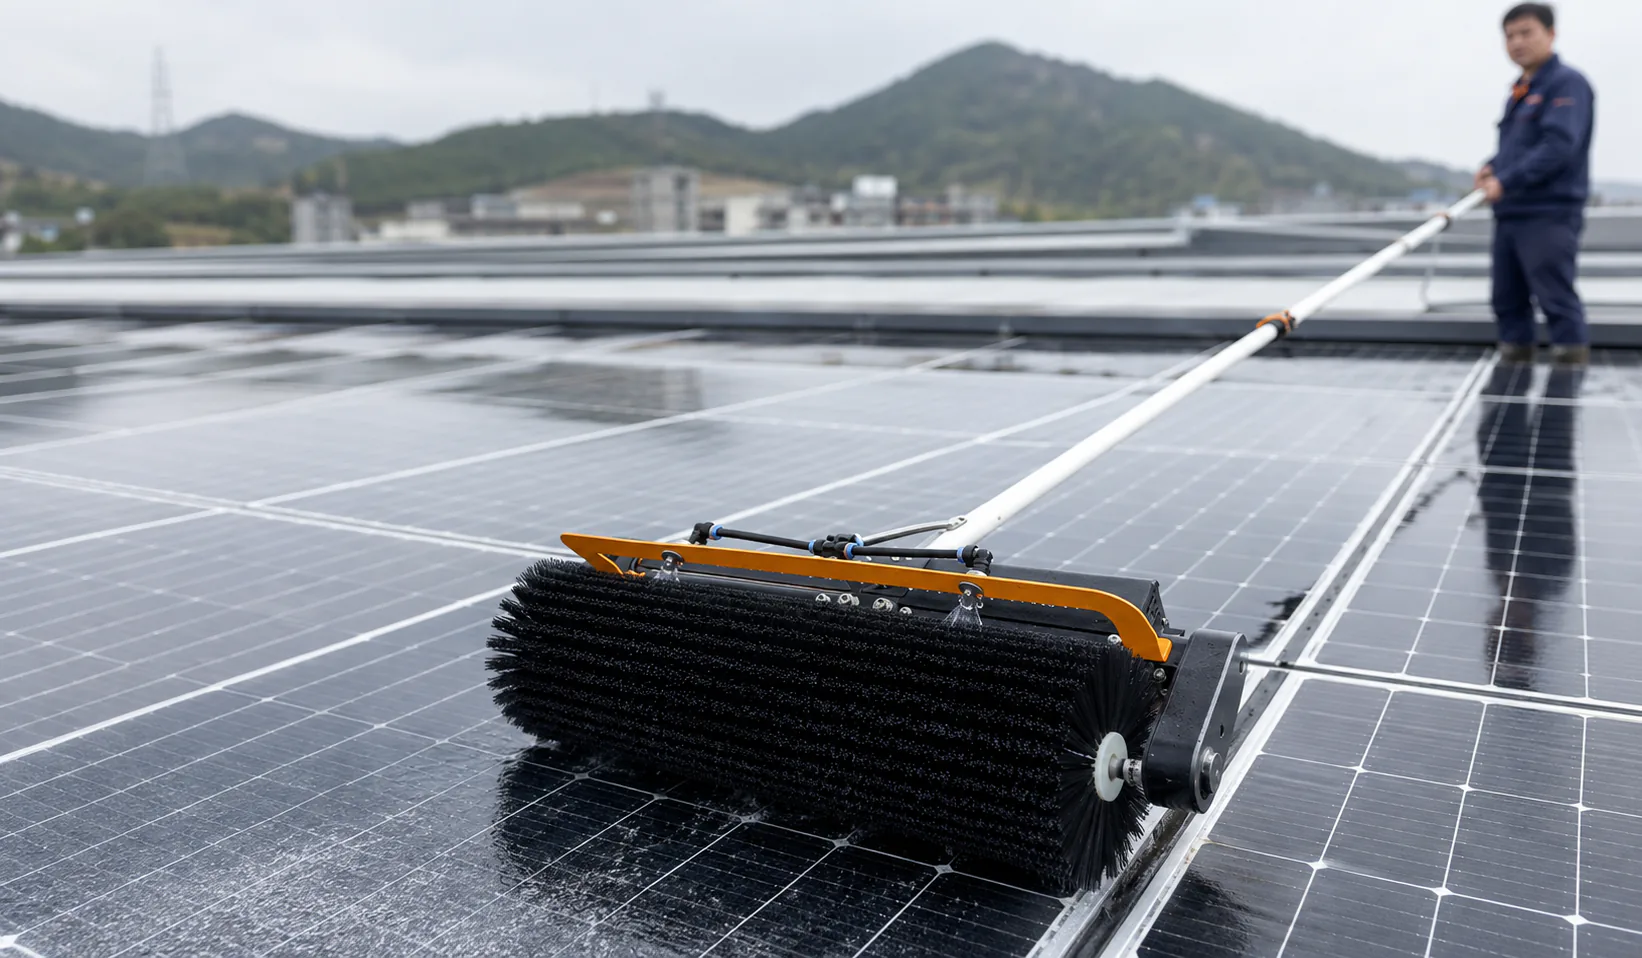
Silindir ve Rulo Sistemleri
Geniş panel sıralarında döner hareket ve kesintisiz temas gereken makine ve robotlar için; çap, çalışma boyu, mil ve dizilim ölçülerine göre.
Teknik Detay →Disk Sistemleri
Tekli veya karşılıklı dönen başlıklarda; disk çapı, kıl açısı, dönüş yönü ve bağlantı geometrisine göre.
Modelleri İncele →Teleskopik Ekipman Başlıkları
Çatı uygulamalarında düşük ağırlık, su geçişi, sap bağlantısı ve operatör kontrolü dikkate alınarak.
Teklif Al →Robot ve Makine Yedekleri
Mevcut parçanın numunesi, çizimi veya ölçüleri üzerinden tekrar üretim ve seri tedarik için.
Numune Gönder →Özel Ölçü OEM Çözümleri
Yeni makine projeleri, prototip ve seri üretim için kıl, gövde, bağlantı ve çalışma koşullarına göre.
Projenizi Paylaşın →Uygulamaya Göre Fırça Seçimi
Doğru seçim yalnızca “yumuşak kıl” ifadesine dayanmaz. Panel yüzeyi, kir yükü, temizlik sıklığı, çalışma genişliği, dönüş hızı, temas basıncı, su kullanımı ve bağlantı sistemi birlikte değerlendirilmelidir. Aynı kıl hammaddesi; farklı çap, boy, yoğunluk ve dizilimde farklı yüzey etkisi oluşturabilir.
| Uygulama | Öncelikli Seçim Kriterleri |
|---|---|
| Çatı tipi manuel sistem | Düşük ağırlık, dengeli temas, teleskopik bağlantı, operatör kontrolü ve su besleme uyumu. |
| Arazi tipi GES | Geniş çalışma alanı, uzun kullanım süresi, dış ortam koşulları, kolay değişim ve tekrar sipariş standardı. |
| Diskli motorlu ekipman | Disk çapı, dönüş yönü, devir, kıl açısı ve bağlantı delikleri. |
| Silindirli veya robotik sistem | Çalışma genişliği, toplam çap, mil ölçüsü, düz/spiral dizilim, balans ve değişim yöntemi. |
| Panel üretim hattı | Cam/film yüzeyi, ince toz, statik yük, hat hızı ve hassas temas ihtiyacı. |
Fırça Tipleri ve Sistem Uyumu
Silindir ve Rulo Sistemleri
Silindir form, otomatik veya yarı otomatik sistemlerde geniş panel sıraları boyunca sürekli ve dengeli yüzey teması oluşturmak için değerlendirilir. Toplam çap, çalışma boyu, iç çap veya mil bağlantısı, kıl yüksekliği, kıl yoğunluğu ve dizilim geometrisi makinenin konstrüksiyonuna göre birlikte belirlenir. Düz dizilim, yüzey boyunca daha homojen bir temas hattı oluşturabilir; spiral veya helisel dizilim ise temasın kademeli ilerlemesi, suyun ve gevşeyen kirin çalışma alanından uzaklaştırılması gibi ihtiyaçlara göre tercih edilebilir. Dönüş hızı ile temas basıncı fırça geometrisiyle uyumlu değilse temizlik dengesi ve kıl ömrü olumsuz etkilenebileceğinden, üretim öncesinde makinenin devir bilgisi ve bağlantı yapısı mutlaka incelenir. Gerekli projelerde sökülebilir göbek, segmentli yapı veya mevcut mile uyumlu yedek fırça seçenekleri teknik olarak değerlendirilebilir.
Disk Sistemleri
Disk form, tekli, çiftli veya karşılıklı dönen başlıklara sahip temizlik ekipmanlarında kullanılabilir. Disk çapı, göbek yapısı, bağlantı delikleri, kılın yerleşim açısı, dönüş yönü ve çalışma devri; fırçanın panel yüzeyine hangi genişlikte ve hangi yoğunlukta temas edeceğini doğrudan etkiler. Eğik veya radyal kıl yerleşimi, ekipmanın hareket yönüne ve kenar bölgelerde ihtiyaç duyulan temas biçimine göre projelendirilebilir. Aşırı baskı oluşturmadan örtüşen bir çalışma izi elde edilmesi için disklerin konumu ve dönüş karakteri birlikte değerlendirilmelidir. Mevcut bir ekipman için yedek parça talep edildiğinde numune, teknik çizim veya bağlantı bölgesini açıkça gösteren fotoğraflar üzerinden ölçü ve uyumluluk kontrolü yapılabilir.
Manuel ve Teleskopik Ekipmanlar
Çatı tipi kurulumlarda kullanılan manuel ve teleskopik ekipmanlarda fırça başlığının ağırlığı, sap bağlantısının rijitliği, su geçiş kanalı, çalışma genişliği ve operatörün yönlendirme kabiliyeti birlikte ele alınmalıdır. Fırça başlığı panel yüzeyine gereğinden fazla yük bindirmemeli; farklı çalışma açılarında dengeli temasını koruyabilmelidir. Kıl boyu ve yoğunluğu seçilirken yalnızca yumuşaklık değil, uzun sap nedeniyle oluşabilecek esneme, yüzeydeki kir tipi ve temizliğin ıslak ya da kuru yapılması da dikkate alınır. Hilal Fırça, manuel temizlik makinesi satışı yerine mevcut teleskopik sistemlere veya müşterinin geliştirdiği ekipmana uygun fırça başlığı ve özel bağlantılı fırça bileşenleri üretir.
Robot ve Makine Yedekleri
Robotik ve makine tabanlı sistemlerde yalnızca fırçanın dış çapını bilmek yeterli değildir. Çalışma genişliği, mil veya flanş ölçüsü, göbek yapısı, bağlantı delikleri, dönüş hızı, motor yönü, sökme-takma yöntemi ve makinedeki kullanılabilir boşluk birlikte değerlendirilir. Mevcut yedek fırçada aşınma veya deformasyon varsa ölçü alımı, makinenin bağlantı noktalarıyla karşılaştırılarak yapılır; böylece kullanılmış numunedeki hata yeni ürüne aynen taşınmaz. Yüksek devirli uygulamalarda gövde dengesi, eş merkezlilik ve tıraşlama toleransı da üretim kontrolünün parçasıdır. Onaylanan numune, çizim ve üretim parametreleri kayıt altına alınarak sonraki siparişlerde ölçü ve performans standardının tekrarlanması hedeflenir.
Teknik Teklif İçin Gerekli Bilgiler
Not: Tüm bilgiler hazır değilse makine fotoğrafı veya mevcut fırça numunesi üzerinden teknik ekip yönlendirme yapabilir.
| Bilgi | Açıklama |
|---|---|
| Fırça formu | Silindir, disk, panel, manuel başlık veya özel form. |
| Ana ölçüler | Toplam çap, çalışma boyu/genişliği, iç çap, gövde ve kıl yüksekliği. |
| Bağlantı | Mil, flanş, göbek, diş, delik düzeni, adaptör veya sap bağlantısı. |
| Çalışma bilgisi | Devir, dönüş yönü, manuel/otomatik kullanım, çalışma süresi ve değişim yöntemi. |
| Temizlik koşulu | Islak/kuru çalışma, su besleme, sıcaklık ve kullanılan kimyasal varsa türü. |
| Yüzey ve kir | Panel/cam türü, kaplama bilgisi, toz, polen, çamur veya diğer kalıntılar. |
| Sipariş | Numune veya seri adet, hedef termin ve tekrar sipariş beklentisi. |
| Dosya | Teknik çizim, ürün fotoğrafı, makine etiketi veya mevcut fırça numunesi. |
Kıl, Dizilim ve Gövde Seçimi
PP, PET, PBT ve PA gibi sentetik kıl seçenekleri değerlendirilebilir; ancak tek bir hammadde her sistem için doğru değildir. Su emme davranışı, dış ortam koşulları, esneklik geri kazanımı, aşınma, kıl çapı ve çalışma sıcaklığı birlikte incelenmelidir. Panel üreticisinin bakım talimatı ve uygulama testi, malzeme kararının temel parçasıdır.
Hilal Fırça, kıl seçimini yalnız malzeme adına göre değil; kıl kalınlığı, boyu, yoğunluğu, uç yapısı ve dizilim geometrisiyle birlikte değerlendirir. Gövde ve bağlantı yapısı da çalışma devri, yük ve değişim yöntemine göre projelendirilir.
Özel Ölçü Üretim Süreci
| Aşama | Uygulama |
|---|---|
| 1. İhtiyaç Analizi | Panel sistemi, makine, bağlantı, kir tipi ve çalışma koşulları belirlenir. |
| 2. Teknik Tasarım | Fırça formu, kıl, yoğunluk, dizilim, gövde ve ana ölçüler netleştirilir. |
| 3. Numune / Prototip | Gerekli projelerde ilk parça üretilir; uyum ve yüzey teması uygulama koşullarında kontrol edilir. |
| 4. Üretim | CNC taban işlemesi, çakım veya sarma, tıraşlama ve bağlantı işlemleri uygulanır. |
| 5. Kalite Kontrol | Ölçü, kıl yüksekliği, geometri, bağlantı ve görsel kalite doğrulanır. |
| 6. Seri Tedarik | Onaylanan teknik özellikler tekrar sipariş standardı için kayıt altına alınır. |
Neden Hilal Fırça?
Hilal Fırça, standart bir ürünü her uygulamaya uydurmak yerine fırçanın çalışacağı sistemi ve yüzey koşullarını analiz eder. Amaca uygun kıl ve gövde seçimini CNC destekli üretim, hassas çakım, tıraşlama ve ölçü kontrolüyle birleştirir; numuneden seri üretime kadar teknik iletişim sunar.
- Makine, robot ve manuel sistemlere göre özel ölçü üretim.
- Kıl, yoğunluk, dizilim ve bağlantı kararlarının birlikte değerlendirilmesi.
- Çizim, fotoğraf veya mevcut numune üzerinden teknik çalışma.
- Prototipten seri üretime geçiş ve tekrar sipariş standardı.
- Satış öncesi ihtiyaç analizi ve satış sonrası teknik destek yaklaşımı.
Sıkça Sorulan Sorular
Mevcut makine veya robot için yedek fırça üretilebilir mi?
Evet. Mevcut fırça numunesi, teknik çizim veya toplam çap, çalışma boyu, mil/bağlantı ölçüsü, kıl yüksekliği ve dönüş bilgisi gibi temel veriler üzerinden uyumluluk çalışması yapılabilir. Kullanılmış fırçadaki aşınma nedeniyle ölçüler değişmiş olabileceğinden, mümkünse makinenin bağlantı bölgesi ve kullanılabilir çalışma alanı da kontrol edilir. Bağlantı yapısı, gövde toleransı veya kıl dizilimi kritik olan projelerde seri üretim öncesinde numune ya da prototip önerilebilir. Kesin uyumluluk, paylaşılan teknik verilerin doğruluğu ve gerektiğinde yapılan uygulama kontrolü sonrasında teyit edilir.
Teknik teklif için hangi bilgileri göndermeliyiz?
Fırça tipi, toplam çap veya başlık ölçüsü, çalışma boyu, mil ya da bağlantı şekli, dönüş devri, ıslak/kuru kullanım, kir tipi, sipariş adedi ve mümkünse mevcut ürün fotoğrafı veya teknik çizim paylaşılması teklifin doğruluğunu artırır. Robot ve makine yedeklerinde bağlantı deliklerinin merkezleri, flanş kalınlığı, dönüş yönü ve makinedeki maksimum çalışma alanı da önemlidir. Tüm bilgiler başlangıçta hazır değilse genel makine fotoğrafı ve mevcut fırçanın ölçüleriyle ön değerlendirme yapılabilir; eksik teknik detaylar görüşme sırasında adım adım tamamlanır.
Fiyat ve teslim süresi neye göre belirlenir?
Fiyat ve teslim süresi; fırça formu, ölçüler, kıl hammaddesi, kıl çapı ve yoğunluğu, gövde malzemesi, mil veya flanş işlemleri, özel kalıp ya da aparat ihtiyacı, numune çalışması ve sipariş adedine göre belirlenir. Mevcut bir ürüne göre tersine mühendislik yapılması veya ölçülerin sahada doğrulanması gereken projelerde hazırlık süresi değişebilir. Bu nedenle yalnızca ürün adına bakılarak sabit fiyat ya da kesin termin verilmez; teknik bilgiler incelendikten sonra üretim kapsamı, varsa numune aşaması ve tahmini teslim planı teklif içinde açıkça belirtilir.
Güneş paneli uygulamasında hangi kıl malzemesi tercih edilmelidir?
Tek bir kıl hammaddesi bütün panel sistemleri için doğru kabul edilmemelidir. PP, PET, PBT ve PA gibi sentetik filamentler; su emme davranışı, dış ortam dayanımı, esneklik geri kazanımı, çalışma sıcaklığı ve aşınma koşullarına göre farklı avantajlar sunar. Karar verirken kılın yalnızca malzeme adı değil, çapı, boyu, uç yapısı ve çakım yoğunluğu da değerlendirilir. Panel üreticisinin bakım talimatı ve mümkünse kontrollü uygulama testi, nihai seçimin temelini oluşturur.
Panel temizleme fırçası yüzeyde çizik oluşturur mu?
Uygun seçilmeyen kıl sertliği, aşırı temas basıncı, fırça içinde biriken sert parçacıklar veya hatalı kullanım yüzey riski oluşturabilir. Bu nedenle “hiçbir koşulda çizmez” şeklinde mutlak bir vaat doğru değildir. Panel camına uygun filament, dengeli kıl dağılımı, doğru devir ve kontrollü temas birlikte sağlanmalıdır. Fırçanın kullanımdan önce kontrol edilmesi, kum veya metal parçacıklarından arındırılması ve panel üreticisinin temizlik talimatlarına uyulması da güvenli uygulamanın parçasıdır.
Fırça ıslak ve kuru temizlikte kullanılabilir mi?
Fırçanın ıslak veya kuru çalışmaya uygunluğu kıl malzemesine, gövde yapısına, su geçiş sistemine ve ekipmanın çalışma prensibine bağlıdır. Islak uygulamalarda suyun fırça üzerinde dengeli dağılması, bağlantı parçalarının neme uygunluğu ve kullanılan su ya da temizlik ürününün panel üreticisi tarafından kabul edilmesi gerekir. Kuru temizlikte ise yüzeydeki sert partiküllerin kontrol edilmesi ve gereksiz baskıdan kaçınılması önemlidir. Teknik teklif hazırlanırken çalışma yöntemi mutlaka belirtilmelidir.
Özel ölçü veya prototip fırça üretimi yapılabilir mi?
Evet. Standart ürünlerin karşılamadığı projelerde çap, çalışma boyu, göbek, mil, flanş, bağlantı delikleri, kıl yüksekliği ve dizilim biçimi uygulamaya göre özelleştirilebilir. Yeni geliştirilen robot veya temizlik makinesi projelerinde teknik çizim üzerinden prototip çalışma yapılabilir. Kritik ölçüler ve çalışma koşulları netleştirildikten sonra numune hazırlanması, montaj ve temas kontrolünün yapılması ve onay sonrasında seri üretime geçilmesi önerilir.
Fırçanın bakım ve değişim zamanı nasıl belirlenir?
Değişim zamanı yalnızca kullanım süresine göre değil, kıl uçlarındaki aşınma, kalıcı yatma, düzensiz temas, kıl kopması, gövde deformasyonu ve temizlik performansındaki değişim gözlemlenerek belirlenmelidir. Fırça üzerinde biriken sert kirler düzenli olarak uzaklaştırılmalı; ürün temiz, kuru ve kıl formunu bozmayacak şekilde muhafaza edilmelidir. Makine yedeklerinde periyodik çap ve çalışma izi kontrolü, aşınmanın panel yüzeyinde dengesiz baskıya dönüşmeden fark edilmesine yardımcı olur.
Numune ve düşük adetli üretim mümkün müdür?
Projenin teknik kapsamına ve üretim yöntemine göre numune veya düşük adetli başlangıç üretimi değerlendirilebilir. Özel gövde, bağlantı aparatı ya da kalıp gerektiren ürünlerde minimum üretim miktarı ve maliyet yapısı standart ürünlerden farklı olabilir. En doğru planlama için tahmini yıllık tüketim, ilk sipariş adedi ve tekrar sipariş beklentisi teklif aşamasında paylaşılmalıdır. Uygun projelerde onay numunesinden sonra seri üretim standardı oluşturulur.